Artykuł sponsorowany
Jak skład zużytego sorbentu wpływa na wybór procesu w instalacji fizyko-chemicznej
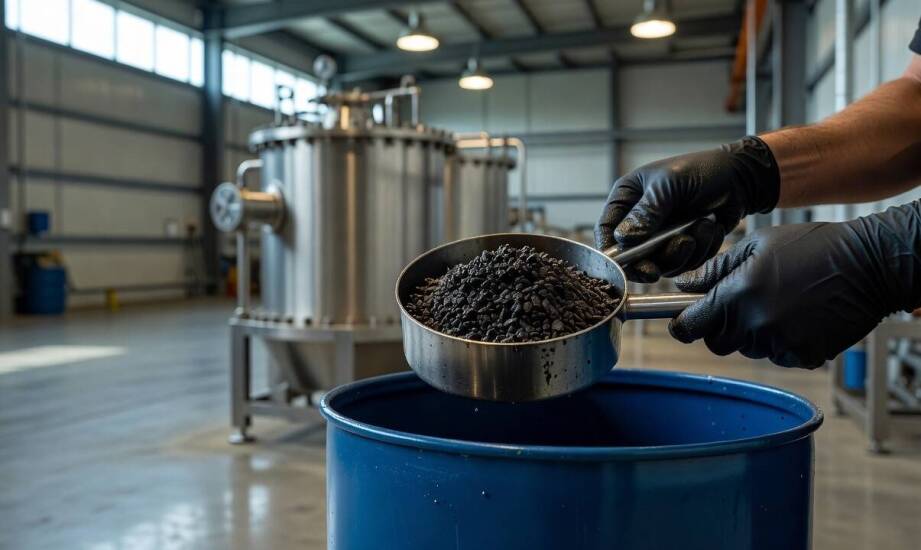
W zakładach przemysłowych, rozbudowanych parkach maszynowych oraz na myjniach likwidacja rozlewisk substancji ropopochodnych wymaga użycia odpowiednich materiałów chłonnych. Po kontakcie z olejem silnikowym, chłodziwem lub smarem czysty granulat czy mata przekształca się w odpad niebezpieczny, który najczęściej otrzymuje kod 15 02 02*. Z punktu widzenia gospodarki odpadami nie stanowi on jednak jednorodnego strumienia. Skład chemiczny wsadu, rodzaj użytego nośnika oraz fizyczne zanieczyszczenia decydują o tym, czy materiał zostanie poddany procesom odzysku, czy też od razu trafi na ścieżkę pełnego unieszkodliwienia. Wymaga to przeprowadzenia szczegółowych testów przed podjęciem decyzji o finalnym procesie technologicznym.
Przeczytaj również: Jak wybrać rower crossowy?
Wstępna ocena właściwości fizyko-chemicznych wsadu
Przyjęcie partii zużytych materiałów chłonnych w instalacji przetwarzania rozpoczyna się od weryfikacji dostawy. Specjaliści badają przede wszystkim rodzaj zastosowanego nośnika, stopień jego nasycenia węglowodorami oraz ewentualną obecność wolnej cieczy. Sorbenty polipropylenowe wykazują zupełnie inne właściwości mechaniczne niż naturalne warianty oparte na torfie lub ciężkim bentonicie. Różnice te determinują sposób reagowania materiału na nacisk oraz zdolność do oddawania wchłoniętej wcześniej substancji w urządzeniach separacyjnych. Bezpieczna i zgodna z rygorystycznymi przepisami utylizacja sorbentu wymaga uwzględnienia tych składowych na najwcześniejszym etapie.
Przeczytaj również: Korzyści ze stosowania chillerów przemysłowych
Kluczowym kryterium określającym przydatność danej partii do konkretnego procesu technologicznego pozostaje jej wartość opałowa. Nie wynika ona wyłącznie z pojedynczego parametru. Na końcową kaloryczność odpadu wpływa rodzaj pierwotnego sorbentu, poziom wilgotności, ilość wchłoniętego oleju oraz występowanie zanieczyszczeń stałych. W praktyce zakładowej notuje się wartości opałowe w niezwykle szerokim przedziale, najczęściej od 12 do ponad 40 MJ/kg. Najwyższy wynik osiągają materiały syntetyczne silnie nasycone czystymi węglowodorami przy jednoczesnym braku wody. Wysoka wilgotność drastycznie obniża ten parametr, ponieważ odparowanie wody pochłania ogromne ilości energii. Dokładne określenie właściwości paliwowych pozwala bezpiecznie skierować wyselekcjonowane partie do instalacji termicznych, gdzie pełnią funkcję wartościowego paliwa alternatywnego.
Przeczytaj również: Jak działa całodobowy przewóz zmarłych?
Mechaniczne rozdzielanie frakcji i oddziaływanie domieszek
Kolejnym etapem zarządzania strumieniem odpadów ropopochodnych jest obróbka w dedykowanej instalacji fizyko-chemicznej. Wykorzystuje się w niej specjalistyczne prasy, wirówki oraz zjawiska chemiczne do oddzielenia frakcji płynnych od stałego nośnika. Jeśli dostarczony materiał wykazuje obecność dużej ilości wolnego oleju, wczesne mechaniczne odsączenie cieczy znacząco zmniejsza całkowitą masę odpadu stałego. Odseparowane w ten sposób węglowodory poddaje się następnie oddzielnej regeneracji, co redukuje ostateczne obciążenie środowiskowe i optymalizuje logistykę dalszego przetwarzania.
Sytuacja technologiczna komplikuje się w momencie, gdy wsad zawiera dodatkowe zanieczyszczenia z podłogi warsztatowej lub hali produkcyjnej. Piasek, opiłki metali, fragmenty szkła czy resztki opakowań trwale zmieniają specyfikację fizykochemiczną całej dostawy. Wymagają one wdrożenia dodatkowych etapów przesiewania filtracyjnego lub wstępnej neutralizacji chemicznej przed ostatecznym zagospodarowaniem. Prowadząc własną instalację przetwarzania odpadów niebezpiecznych, spółka Ran-synchron każdorazowo dobiera proces obróbki do wyników analizy laboratoryjnej i oględzin wizualnych konkretnej partii. Wysokie nasycenie substancją ropopochodną i niska wilgotność często otwierają drogę do odzysku energii w procesie R1, realizowanym na przykład przez piece w cementowniach. Silnie zanieczyszczone lub rozwodnione partie kieruje się natomiast do procesów ostatecznego unieszkodliwienia w ściśle kontrolowanych warunkach.
Z perspektywy wytwórcy odpadów, w tym dużych zakładów i centrów logistycznych, ogromne znaczenie ma prawidłowe postępowanie w miejscu powstawania zanieczyszczeń. Oddzielne gromadzenie zużytych materiałów chłonnych z różnych obszarów roboczych przynosi wymierne korzyści na późniejszych etapach. Zapobiega to krzyżowemu mieszaniu się substancji chemicznych i odpadów stałych, co bezpośrednio ułatwia pracę instalacji przetwarzającej. Jednorodny strumień pozwala na szybkie pobranie reprezentatywnych próbek i znacznie zwiększa szansę na objęcie materiału procesami odzysku.
Sama klasyfikacja katalogowa nie determinuje końcowej metody zagospodarowania odpadu niebezpiecznego. Mimo obecności jednolitego kodu ewidencyjnego, o realnej ścieżce obróbki zawsze decyduje rzeczywisty profil chemiczny materiału, stopień jego nasycenia oraz zawartość ciał obcych. Szczegółowa weryfikacja tych składowych w specjalistycznym zakładzie daje pełną gwarancję, że neutralizacja substancji szkodliwych dla środowiska przebiegnie zgodnie ze standardami prawnymi i wymogami bezpieczeństwa przemysłowego.
Kategorie artykułów
Polecane artykuły

Adwokat prawa spadkowego w Katowicach – kiedy warto skorzystać z pomocy?

Jak wygląda pierwsza pomoc przy zadławieniach?

Nowoczesne metody ochrony roślin: innowacyjne środki i technologie
